 EN

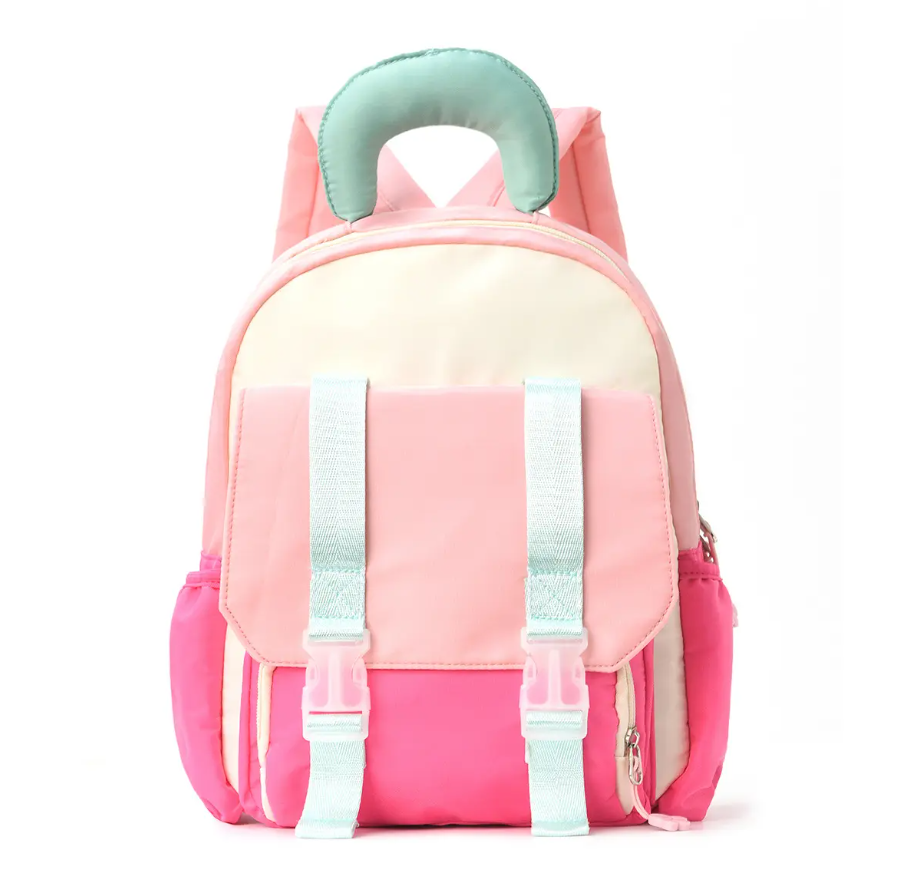
Yksi yhteyspiste poistaa viestintäsekasortoisuuden
Kymmenen tuhannen täysikokoisen selkkärin tilaaminen ei ole yksinkertainen ostoslista-tehtävä. Selkkäri jakautuu pääkudoksesta muodostuvaan runkoon, nauhakantoihin, muovipadatukseen, vetokappeleihin, kiinnikkeisiin, sisäkudoksiin ja usein myös mukautettuihin kuvioihin tai ruutuprintteihin. Kun merkki jakaa tämän tilauksen leikkaus- ja ompelutehtaalle, erilliselle metalliosien toimittajalle ja kolmannen osapuolen painotekijälle, syntyy kolme eri yhteyshenkilöä, joilla jokaisella on omat toimitusaikataulut ja tarkistusrajoitukset. Metalliosien toimittajan viive pysäyttää ompelulinjan. Värimäärien (Pantone-värit) suhteen syntyvä kommunikaatiovirhe painotekijän ja ompelijan välillä johtaa siihen, että selkkärit toimitetaan logoilla, joiden värit eivät vastaa merkin tyylisuunnittelua. Kokonaispalvelutehdas yhdistää kaikki nämä kosketuspisteet yhdeksi projektinhallitsijaksi, joka puhuu merkin kieltä, seuraa kaikkia komponentteja sisäisesti ja antaa yhtenäisen tuotantosuunnitelman. Juuri tämä yksittäinen vastuuhenkilö riittää estämään suurimman osan koordinaatiovirheistä, jotka vaivaa monitoimittajayhteistyötä.
Materiaalitieto, joka suojaa tuotetta ja merkkiäsi
Selkäkantinen laukku on yhtä luotettava kuin sen heikoin sauma, ja täyspalvelutehdas tuntee nämä saumat jopa langan paksuuden tarkkuudella. Kun suuria määriä hankitaan, materiaalipäätökset vaikuttavat pitkäaikaisesti. Tehtaan sisäinen tiimi tietää, että 600D polyestereistä valmistettu kangas PU-pinnalla kestää kevyitä sadekuuroja, mutta irtoaa kahden kauden raskasta käyttöä jälkeen, jos pinnoitteen paino on liian pieni. He valitsevat vetoketjujen nauhat, jotka ovat läpäisseet suolapulverin korroosiotestit, jotta vetoketjun liukukappaleet eivät lukkiudu rannikkoalueiden ilmastossa. He tarkistavat nauhan vetolujuuden, jotta olkapäähän kiinnitetyt hihnat eivät repäisy lähtöön kuormassa, jonka opiskelija tai retkeilijä kohtalaisesti voi kantaa. Nämä valinnat eivät ole arvauksia. Ne perustuvat sisäisiin testausprotokolliin, jotka noudattavat standardeja kuten ASTM D5034 kankaan murtumislujuuden ja BS EN 1672 vetoketjujen kestävyyden osalta. Ilman tätä materiaalitieteellistä syvällisyyttä tehtaassa merkki oppii näistä vioista vasta asiakaspalautusten kautta.
Todellinen tilauskatastrofi: Kun leikkaus-, ompelu- ja viimeistelytehtaat syyttävät toisiaan
Ystäväni, joka johtaa koulureppumerkkiä, kertoi kerran varoittavan tarinan. Hän oli hankkinut täysikokoisia selkäreppuja erillisillä sopimuksilla leikkaus- ja ompeluyksikön, vetoketjujen toimittajan ja ruututulostamon kanssa säästääkseen 20 prosenttia yksikköä kohden. Ensimmäinen varoitusmerkki ilmestyi, kun vetoketjujen toimittaja toimitti tuotteet kolme viikkoa myöhässä ja väri oli huomattavasti virheellinen. Ompeluyksikkö kieltäytyi pysäyttämästä tuotantolinjaa ja käytti niitä silti. Kun selkäreppujen toimitus saapui hänen varastoonsa, tulosteet irtoilivat noin kahdella sadalla yksiköllä. Tulostamo syytti kankaan pinnoitetta huonosta tarttuvuudesta, kangasmyyjä tulostamoa väärän tyyppisestä mustajärjestelmästä, ja ompeluyksikkö pysyi hiljaa. Koska kukaan osapuoli ei ollut vastuussa lopullisesta tuotteesta, ystäväni joutui kantamaan koko taloudellisen tappion, menetti tärkeän takaisin kouluun -kauden ja kävi kuukausia myyden viallisia tuotteita tappiolla. Tämä kokemus sai hänet siirtymään pysyvästi täyspalveluisen valmistuksen pariin.
Mitä logistiikan asiantuntijat ja teollisuusanalyytikot sanovat pystysuorasta integraatiosta
Johtamiskonsultointiyhtiö McKinsey on huomannut toimintatutkimuksessaan, että kuluttajatuotteiden pystysuora tuotantomalli vähentää johtoaikamuuttelua 30–50 prosenttia verrattuna hajanaisiin toimitusketjuihin. Tilauksessa, jossa tilataan suurikokoisia täyskokoisia selkänojia suurella määrällä, tämä muuttelu vaikuttaa suoraan siihen, ehtiikö merkki takaisin koulun alkamiseen liittyvän myyntikauden elokuussa vai jouluaikaan liittyvän lahjamyynnin huippukauden marraskuussa. Käytännössä kokemukset omaavat ostopalvelun toimijat, jotka tutkivat tehtaaita Pohjois-Amerikan ja Euroopan selkänojamerkeille, antavat jatkuvasti etusijan tehdaille, jotka osoittavat sisäistä valvontaa leikkuupiirrosten, leikkauksen, ompelun ja viimeistelyn osalta. Heidän perustelunsa ovat yksinkertaiset: kun laaduntarkastuksessa havaitaan ompeluvirhe, hajanainen toimitusketju aiheuttaa syyllisyyden siirtelykierron; integroitu tehdas korjaa yksinkertaisesti tuotteen ja pitää toimituksen aikataulussa. Tämä toiminnallinen kestävyys ei ole teoreettinen mieltymys. Se näkyy suurten vähittäiskauppiaiden ostajien tarkastuslistoilla.
Piilotetut kustannussäästöt, jotka menevät yksikköhinnan yli
Vain pussin yksikköhintaan perustuva vertailu on vaarallinen liiallinen yksinkertaistus. Usean toimittajan käyttöönotto tuo mukanaan piilotettuja kustannuskohteita: tiukemmat laatuinspektionit, pikatoimitukset myöhästyneille komponenteille, oikeudelliset kustannukset suoritusvelvollisuuden rikkomisen selvittämiseen sekä brändin oma tiimi kuluttama aika toimittajien välisen koordinoinnin varalta. Täyspalvelutehdas keskitää nämä kustannukset ennustettavaksi kokonaismääräksi. Säästöjen lisäksi nopeus on myös tärkeä tekijä. Integroitu tuotantolinja voi päällekkäistää näytteiden hyväksynnän ja laitteiston hankinnan, mikä lyhentää kokonaiskehitysprosessia viikoissa. Kun selkäkansi saavuttaa markkinat kaksi viikkoa aiemmin, niiden kahden viikon lisämyynti täydellä marginaalilla voi helposti kattaa minkä tahansa marginaalisen eron tarjottujen yksikköhintojen välillä. Tämä kokonaisomistuskustannusten näkökulma erottaa kypsyt brändit niistä, jotka oppivat kalliita oppeja ensimmäisellä konttilähetyskerralla.
Konseptipiirroksesta paletoidun lähetyksen valmiiseen tuotantoon: Tuotantoprosessi, joka toteuttaa
Muuntaa selkänojan piirroskuvasta neljäkymmentä tuhatta identtistä, myyntivalmiiksi tehtyä yksikköä on teollisuusinsinöörimäinen haaste. Siihen vaaditaan leikepohjien suunnittelijoita, jotka ymmärtävät, miten kankaan venyvyys vaikuttaa laukun muotoon, leikkuupöytiä, jotka maksimoivat materiaalin hyötyosuuden ilman, että paneelien sijoittuminen kärsii, sekä kokoonpanolinjoja, jotka säilyttävät yhtenäisen ompelutiukkuuden tuhansissa kappaleissa. Kun laukut on kokoonpattu, niiden on läpäistävä lopullinen satunnainen tarkastus AQL-standardien mukaisesti, niitä on varustettava vaatimustenmukaisuusmerkinnöillä ja ne on pakattava vientilaatikoihin, jotka suojaavat niitä merikuljetuksen aikana. Tällaista kokonaisvaltaista toimintakykyä brändit hyödyntävät juuri silloin, kun he tekevät yhteistyösopimuksen valmistajan, kuten Tongzen, kanssa. Integroimalla suunnittelutuen, materiaalien hankinnan, tuotannon ja logistiikan koordinoinnin Tongze mahdollistaa suurten ostajien laukkujen tuotannon laajentamisen ilman, että he joutuisivat rakentamaan haurasta aluntakorjaajaverkostoa. Lopputuloksena on tuote, joka saapuu määritelmän mukaisesti, ajallaan ja myyntivalmiina.
Sisällysluettelo
- Yksi yhteyspiste poistaa viestintäsekasortoisuuden
- Materiaalitieto, joka suojaa tuotetta ja merkkiäsi
- Todellinen tilauskatastrofi: Kun leikkaus-, ompelu- ja viimeistelytehtaat syyttävät toisiaan
- Mitä logistiikan asiantuntijat ja teollisuusanalyytikot sanovat pystysuorasta integraatiosta
- Piilotetut kustannussäästöt, jotka menevät yksikköhinnan yli
- Konseptipiirroksesta paletoidun lähetyksen valmiiseen tuotantoon: Tuotantoprosessi, joka toteuttaa