 EN

Jeden punkt kontaktowy eliminuje chaos komunikacyjny
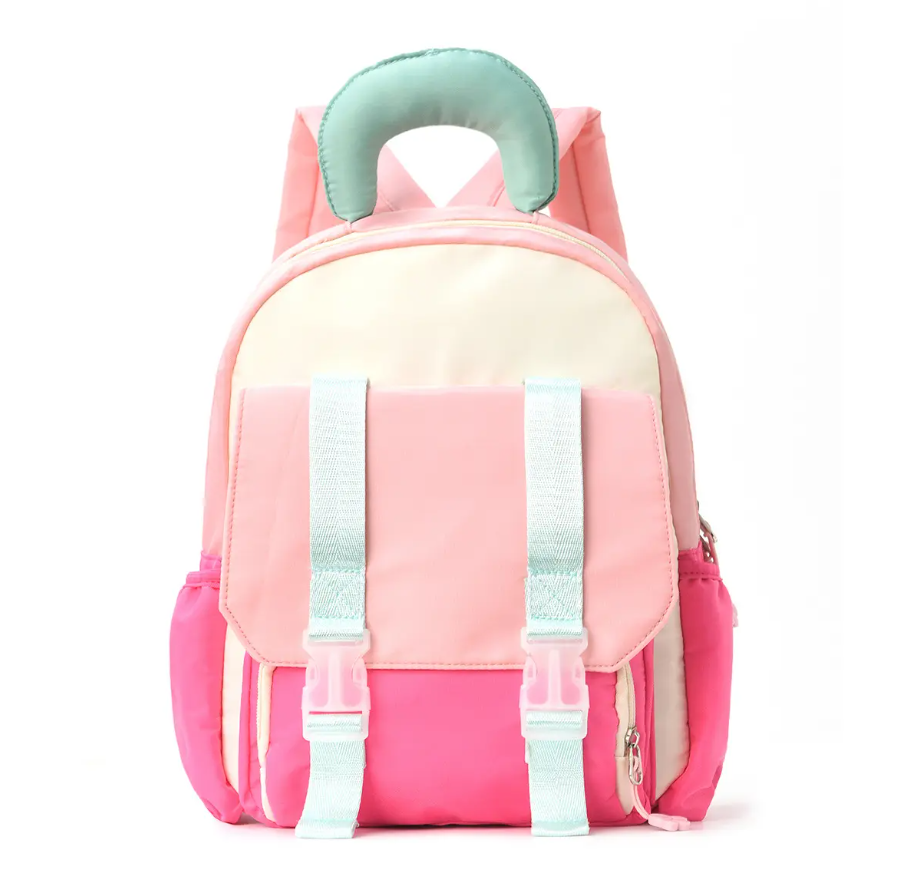
Zamówienie dziesięciu tysięcy plecaków w pełnej wielkości to nie jest zwykła lista zakupów. Plecak składa się z głównego ciała wykonanego z materiału, pasków z taśmy, piankowego wkładu amortyzującego, zamków błyskawicznych, klamerek, podszewki oraz często niestandardowego haftu lub nadruków sitodrukowych z logo. Gdy marka rozdziela takie zamówienie pomiędzy warsztat do cięcia i szycia, osobnego dostawcę elementów metalowych oraz zewnętrzną firmę drukarską, powstają trzy różne punkty kontaktowe, z których każdy ma własne terminy realizacji i ograniczenia dotyczące wprowadzania zmian. Opóźnienie u dostawcy elementów metalowych powoduje postoje na linii szwalniczej. Nieporozumienie dotyczące odcieni kolorów Pantone pomiędzy firmą drukarską a zakładem szwalniczym skutkuje wysyłką plecaków z logo w kolorach niezgodnych z wytycznymi stylistycznymi marki. Fabryka świadcząca pełny zakres usług łączy wszystkie te punkty kontaktu w jednego menedżera projektu, który mówi językiem marki, śledzi każdy komponent wewnętrznie i zapewnia spójny harmonogram produkcji. Samo istnienie tego pojedynczego punktu odpowiedzialności zapobiega większości awarii koordynacyjnych, które utrudniają łańcuchy dostaw oparte na współpracy z wieloma dostawcami.
Wiedza materiałowa chroniąca Twój produkt i Twoją markę
Plecak jest tak niezawodny, jak jego najsłabszy szew, a fabryka pełnego cyklu produkcji zna te szwy down do grubości nici. Przy zakupie dużych ilości materiały mają długotrwałe konsekwencje. Wewnętrzny zespół fabryki wie, że poliester 600D z powłoką PU wytrzyma lekką ulewę, ale po dwóch sezonach intensywnego użytkowania odłączy się warstwami, jeśli grubość powłoki będzie zbyt mała. Dobierają taśmy do zameczków, które przeszły testy odporności na korozję w atmosferze solnej, aby suwaki nie zablokowały się w klimacie nadmorskim. Sprawdzają wytrzymałość na rozciąganie pasków, aby paski na ramiona nie pękły pod obciążeniem, jakie rozsądnie może przenosić uczeń lub turysta. Te decyzje nie są przypadkowe. Opierają się na wewnętrznych procedurach testowych zgodnych z normami takimi jak ASTM D5034 (wytrzymałość materiału na rozerwanie) lub BS EN 1672 (trwałość zameczków). Bez takiej głębokiej wiedzy z zakresu nauki o materiałach w obrębie fabryki marka dowiaduje się o tych awariach dopiero dzięki zwrotom produktów przez klientów.
Prawdziwy koszmar z zamówieniem: gdy fabryki tnące, szewne i wykańczające obwiniają się wzajemnie
Przyjaciel, który prowadzi markę plecaków szkolnych, opowiedział mi kiedyś pouczającą historię. Zamówił pełne plecaki, zlecając osobno jednostce zajmującej się cięciem i szyciem, dostawcy zamków błyskawicznych oraz zakładowi drukowania sitowego, aby zaoszczędzić 20 procent kosztu jednostkowego. Pierwszym sygnałem ostrzegawczym było spóźnienie o trzy tygodnie w dostawie zamków błyskawicznych od dostawcy – ponadto ich kolor był wyraźnie inny niż zamawiany. Jednostka zajmująca się szyciem odmówiła zatrzymania linii produkcyjnej i użyła tych zamków mimo wszystko. Gdy plecaki dotarły do jego magazynu, nadruki na około dwustu sztuk zaczęły się odwarstwiać. Drukarnia winiła powłokę materiału za słabe przyczepienie nadruków, dostawca materiału winił drukarnię za użycie niewłaściwego systemu farb, a jednostka zajmująca się szyciem zachowała milczenie. Ponieważ żadna ze stron nie ponosiła odpowiedzialności za gotowy produkt, mój przyjaciel poniosł całą stratę finansową, stracił kluczowy sezon przedstartowy (przed rozpoczęciem roku szkolnego) i przez miesiące likwidował wyrób wadliwy z dużą stratą. To doświadczenie na stałe skłoniło go do korzystania wyłącznie z usług pełnego cyklu produkcji.
Co eksperci ds. łańcucha dostaw i analitycy branżowi mówią o integracji pionowej
Firma doradztwa menedżerskiego McKinsey zauważyła w swoich badaniach dotyczących praktyk operacyjnych, że pionowo zintegrowane modele produkcji w sektorze artykułów konsumpcyjnych zmniejszają zmienność czasu realizacji zamówień o 30–50% w porównaniu do rozdrobnionych łańcuchów dostaw. W przypadku zamówienia pełnowymiarowych plecaków w dużej ilości ta zmienność ma bezpośredni wpływ na to, czy marka zdąży skorzystać z okresu zapotrzebowania na plecaki przed rozpoczęciem roku szkolnego w sierpniu, czy też z szczytu zakupów świątecznych w listopadzie. Z praktycznego punktu widzenia doświadczeni agenci zakupowi, którzy dokonują przeglądu fabryk dla amerykańskich i europejskich marek plecaków, systematycznie preferują zakłady, które wykazują wewnętrzną kontrolę nad tworzeniem wzorów, cięciem, szyciem oraz wykończeniem wyrobów. Ich uzasadnienie jest proste: gdy podczas kontroli jakości wykrywany jest wadliwy szew, rozdrobniony łańcuch dostaw uruchamia tzw. „pętlę winy”; natomiast zintegrowana fabryka po prostu przeszycza element i utrzymuje termin realizacji przesyłki. Ta odporność operacyjna nie jest jedynie teoretycznym wyborem – odzwierciedla się w listach kontrolnych audytowych głównych zakupców detalicznych.
Ukryte oszczędności, które wykraczają poza cenę jednostkową
Porównywanie wyłącznie podanej ceny za worek to niebezpieczne nadmierne uproszczenie. Współpraca z wieloma dostawcami wiąże się z ukrytymi pozycjami kosztów: częstsze wizyty inspekcyjne w celu kontroli jakości, przyspieszona wysyłka dla opóźnionych komponentów, koszty prawne związane z rozstrzyganiem roszczeń wynikających z niewywiązania się z umowy oraz czas, jaki zespół marki poświęca na koordynację działań między dostawcami. Fabryka pełnego zakresu usług konsoliduje te koszty w jedną przewidywalną kwotę. Poza oszczędnościami istotna jest także szybkość. Zintegrowana linia produkcyjna umożliwia jednoczesne zatwierdzanie próbek i zakup sprzętu, skracając całkowity cykl rozwoju o wiele tygodni. Gdy plecak trafia na rynek dwa tygodnie wcześniej, dodatkowe dwa tygodnie sprzedaży w pełnej marży mogą łatwo przewyższyć jakiekolwiek marginalne różnice w podanej cenie jednostkowej. Takie spojrzenie na całkowity koszt posiadania (TCO) oddziela dojrzałe marki od tych, które uczą się drogich lekcji przy pierwszym zamówieniu kontenerowym.
Od szkicu koncepcyjnego do wysyłki na paletach: moc produkcyjna, która zapewnia realizację
Przeksztalcenie szkicu plecaka w czterdzieści tysięcy identycznych, gotowych do sprzedaży jednostek to wyzwanie inżynierskie w zakresie przemysłu. Wymaga to krawców projektujących wzory, którzy rozumieją, jak rozciągliwość materiału wpływa na sylwetkę plecaka, stołów tnących maksymalizujących wykorzystanie materiału bez kompromisów w zakresie dokładnego ułożenia poszczególnych elementów oraz linii montażowych zapewniających stałą gęstość szwów w tysiącach wyrobów. Po zmontowaniu plecaki muszą przejść końcową losową kontrolę jakości zgodnie ze standardami AQL, zostać oznaczone etykietami zgodności oraz zapakowane do kartonów eksportowych chroniących je podczas transportu morskiego. Taka kompleksowa zdolność obejmująca cały cykl produkcyjny to właśnie to, z czego korzystają marki współpracując z producentem takim jak Tongze. Dzięki zintegrowaniu wsparcia projektowego, zakupu materiałów, produkcji oraz koordynacji logistycznej Tongze umożliwia nabywcom dużych partii skalowanie swoich programów dotyczących plecaków bez konieczności budowania niestabilnej sieci podwykonawców. Wynikiem jest produkt, który dociera zgodnie ze specyfikacją, w terminie i jest gotowy do sprzedaży.
Spis treści
- Jeden punkt kontaktowy eliminuje chaos komunikacyjny
- Wiedza materiałowa chroniąca Twój produkt i Twoją markę
- Prawdziwy koszmar z zamówieniem: gdy fabryki tnące, szewne i wykańczające obwiniają się wzajemnie
- Co eksperci ds. łańcucha dostaw i analitycy branżowi mówią o integracji pionowej
- Ukryte oszczędności, które wykraczają poza cenę jednostkową
- Od szkicu koncepcyjnego do wysyłki na paletach: moc produkcyjna, która zapewnia realizację